Chuẩn bị trước khi lắp đặt
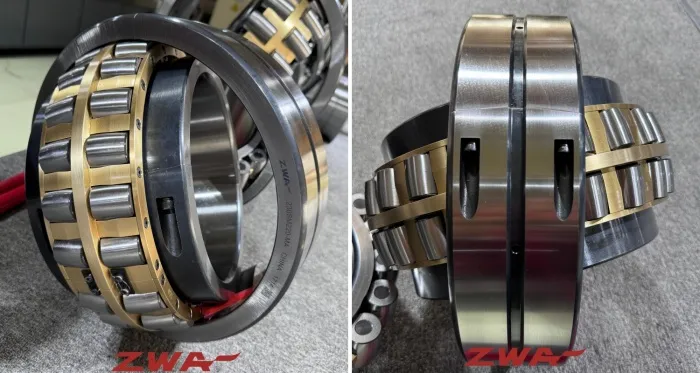
Vòng bi phân tách là một trong những sản phẩm chủ lực của ZWA. Với hơn 20 năm kinh nghiệm trong lĩnh vực vòng bi phân tách, ZWA đã tham gia sâu vào nhiều lĩnh vực công nghiệp nặng, truyền động, vận chuyển và các tình huống hỗ trợ thiết bị luyện kim, không ngừng tối ưu hóa kết cấu sản phẩm và độ chính xác gia công, đồng thời giải quyết những vấn đề tồn tại trong ngành như việc tháo lắp phức tạp của vòng bi nguyên khối truyền thống, khó bảo trì trong không gian hạn chế và chi phí dừng máy cao.
Hiệu suất sản phẩm chất lượng cao không thể đạt được nếu thiếu quy trình lắp đặt tiêu chuẩn. Độ chính xác khi lắp đặt vòng bi phân tách ảnh hưởng trực tiếp đến độ ổn định trong quá trình vận hành thiết bị, tuổi thọ của vòng bi và tỷ lệ hỏng hóc tổng thể của máy. Việc lắp đặt không đúng cách dễ gây ra các lỗi như mài mòn vòng bi, tiếng ồn bất thường, phát nhiệt, lệch, kẹt và các sự cố khác, ảnh hưởng nghiêm trọng đến hoạt động bình thường của dây chuyền sản xuất. Nhằm hỗ trợ người dùng thực hiện chính xác các thao tác lắp đặt, hạn chế sai sót và giảm chi phí vận hành, bảo trì thiết bị, ZWA đã xây dựng quy trình lắp đặt vòng bi phân tách hoàn chỉnh theo tiêu chuẩn, có tính khả thi và khả năng thích ứng cao dựa trên nhiều năm kinh nghiệm dịch vụ kỹ thuật tại hiện trường. Toàn bộ quy trình phù hợp với các tình huống thực tế trong công nghiệp, đồng thời đảm bảo tính an toàn và độ chính xác.
Chuẩn bị trước khi lắp đặt
Chuẩn bị kỹ lưỡng trước khi lắp đặt là điều kiện tiên quyết để đảm bảo vòng bi vận hành ổn định. Cần nghiêm túc thực hiện ba công việc chính: vệ sinh, kiểm tra và xác minh phụ kiện nhằm loại bỏ các vấn đề liên quan đến tạp chất, khuyết tật và lắp đặt sai.
- Vệ sinh khu vực và các bộ phận: Vệ sinh kỹ toàn bộ các bộ phận liên quan như gối đỡ, cổ trục, các chi tiết vòng bi, phớt… Loại bỏ rỉ sét bề mặt, dầu mỡ, mạt sắt, bụi bẩn và dầu mỡ bôi trơn cũ còn sót lại. Đảm bảo bề mặt tiếp xúc khi lắp đặt sạch sẽ, khô ráo, không có tạp chất và ba via. Nghiêm cấm lắp đặt khi còn tạp chất nhằm tránh tạp chất gây mài mòn rãnh lăn và các phần tử lăn của vòng bi trong quá trình vận hành sau này.
- Kiểm tra độ chính xác của thiết bị: Kiểm tra kỹ độ phẳng bề mặt, mức độ mài mòn và dung sai kích thước của cổ trục, xác nhận cổ trục không có các khuyết tật như rỉ sét, rỗ bề mặt, biến dạng, mài mòn quá mức… Đồng thời kiểm tra độ phẳng của khoang bên trong và bề mặt lắp ghép của gối đỡ, đảm bảo không có biến dạng, hư hỏng hoặc lệch vị trí, đồng thời khe hở lắp ghép giữa trục và gối đỡ đáp ứng tiêu chuẩn thiết kế của thiết bị.
- Chuẩn bị dụng cụ: Một bộ lục giác, một bộ đầu khẩu, kìm mũi nhọn, thước đo độ sâu, thước dây, búa, thanh nạy, dao rọc giấy, kéo, bút sơn, khăn lau, thanh đồng, panme, cờ lê lực, căn lá.
- Kiểm tra sản phẩm và phụ kiện: Kiểm tra model, thông số kỹ thuật và các thông số lắp ghép của vòng bi phân tách ZWA; xác nhận các dấu hiệu nhận biết của hai nửa vòng bi tương ứng và phân biệt vòng bi đầu cố định với vòng bi đầu tự do. Kiểm tra đầy đủ các phụ kiện như gioăng làm kín, bu lông cố định và chi tiết định vị, đảm bảo không thiếu, biến dạng hoặc có ren bị lỏng/hư hỏng. Đồng thời, bôi đều một lớp mỏng mỡ bôi trơn lên bề mặt cổ trục để thuận tiện cho quá trình lắp ghép tiếp theo và tránh ma sát khô gây hư hỏng bề mặt trục trong quá trình lắp đặt.
Quy trình lắp đặt từng bước theo tiêu chuẩn
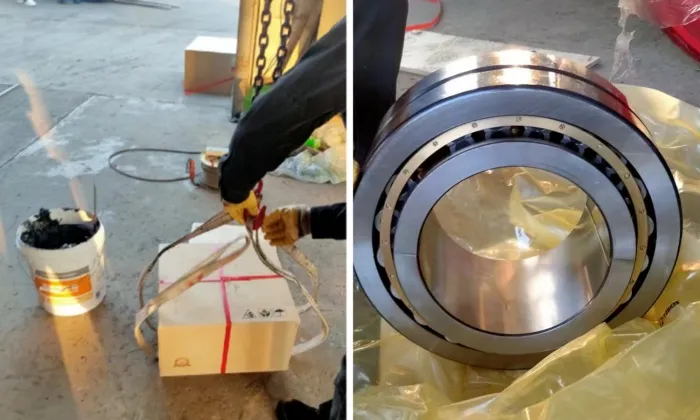
- Mở bao bì và lấy vòng bi ra
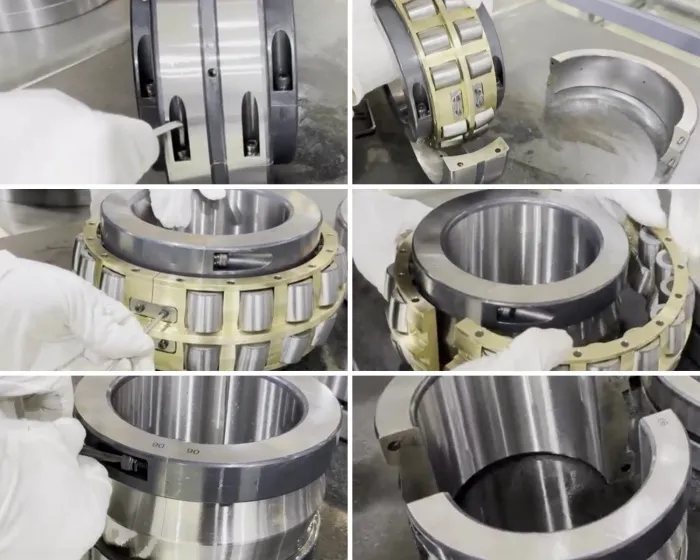
- Tháo rời vòng bi
- Cố định nửa dưới của vòng bi: Đặt nửa dưới của vòng bi đã được vệ sinh và hiệu chỉnh ổn định vào đáy gối đỡ, căn chỉnh chính xác với rãnh định vị, đảm bảo mặt đáy của vòng bi tiếp xúc chặt với gối đỡ, không bị treo hoặc lệch. Đảm bảo toàn bộ bề mặt tiếp xúc được tiếp xúc hoàn toàn, tránh tình trạng vòng bi bị lệch do chịu lực không đồng đều trong quá trình vận hành sau này.
- Căn chỉnh và lắp trục chính: Từ từ hạ trục chính của thiết bị xuống vị trí trung tâm của nửa dưới vòng bi, điều chỉnh độ cân bằng và độ đồng tâm của trục chính, đảm bảo trục chính và đường tâm của vòng bi được căn chỉnh chính xác, tránh tình trạng nghiêng, lệch và sai tâm. Đây là bước quan trọng để hạn chế tiếng ồn và rung động bất thường trong quá trình thiết bị vận hành.
- Lắp nửa trên của vòng bi: Lắp chính xác nửa trên của vòng bi phía trên trục chính, khớp hoàn toàn với nửa dưới của vòng bi, căn chỉnh mối ghép phân tách, đảm bảo hai nửa vòng bi khớp liền mạch, mặt đầu phẳng và khe hở tại mối ghép đồng đều, không bị lệch hoặc xuất hiện khe hở không đều.
- Lắp phớt và nắp đầu: Lắp lần lượt gioăng làm kín vòng bi, ống lót làm kín và nắp gối đỡ. Phớt phải được lắp hoàn toàn vào rãnh, không bị nén quá mức, nhăn hoặc lệch vị trí, nhằm ngăn ngừa rò rỉ dầu, bụi bẩn và nước xâm nhập trong quá trình vận hành, đồng thời đảm bảo môi trường bôi trơn và khả năng chống bụi, chống nước bên trong vòng bi.
- Siết bu lông theo từng cấp: Các bu lông cố định phải được siết đều theo đường chéo, nghiêm cấm siết hoặc khóa chặt từng bên một. Trước tiên siết sơ bộ để định vị với mô-men xoắn bằng một nửa giá trị tiêu chuẩn, sau đó tăng dần mô-men xoắn đến giá trị định mức tiêu chuẩn nhằm đảm bảo gối đỡ chịu lực đồng đều và được lắp khít, tránh biến dạng vòng bi và sai lệch khe hở do lực siết bu lông không đồng đều.
- Kiểm tra và tinh chỉnh khe hở: Sau khi lắp đặt, sử dụng căn lá để kiểm tra chính xác khe hở lắp ghép và độ đảo dọc trục của vòng bi, đồng thời tinh chỉnh theo các thông số tiêu chuẩn của thiết bị để đảm bảo khe hở nằm trong phạm vi hợp lý, không quá chặt hoặc quá lỏng, phù hợp với điều kiện vận hành tốc độ cao và tải trọng lớn của thiết bị.
Các điều cấm và lưu ý quan trọng khi lắp đặt
- Nghiêm cấm lắp đặt bằng lực mạnh: Tuyệt đối không được đập hoặc ép trực tiếp lên thân vòng bi trong suốt quá trình lắp đặt để tránh làm biến dạng và hư hỏng rãnh lăn, các phần tử lăn và vòng cách, ảnh hưởng đến độ chính xác và tuổi thọ của vòng bi. Nếu cần hỗ trợ căn chỉnh, có thể sử dụng dụng cụ mềm để gõ nhẹ và hiệu chỉnh.
- Loại bỏ tình trạng lắp sai hoặc thiếu: Phải phân biệt chính xác dấu hiệu nhận biết của vòng bi phân tách, vị trí đầu cố định và đầu tự do; nghiêm cấm lắp lệch hai nửa vòng bi, bỏ sót phớt hoặc sử dụng không đủ số lượng bu lông nhằm tránh sự cố trong quá trình thiết bị vận hành.
- Kiểm soát nghiêm ngặt môi trường lắp đặt: Đối với điều kiện làm việc có độ ẩm cao, nhiều bụi hoặc tạp chất, cần thực hiện các biện pháp bảo vệ tạm thời để ngăn tạp chất xâm nhập vào vòng bi trong quá trình lắp đặt. Sau khi hoàn tất lắp đặt, cần nhanh chóng thực hiện các biện pháp che chắn và bảo vệ.
- Cấm siết quá mô-men xoắn: Việc siết bu lông phải tuân thủ tiêu chuẩn mô-men xoắn định mức. Siết quá chặt có thể gây biến dạng vòng bi và làm sai lệch khe hở, trong khi siết không đủ lực có thể gây rung động thiết bị và khiến vòng bi bị xê dịch.
Với tư cách là thương hiệu chuyên sâu trong lĩnh vực vòng bi phân tách hơn 20 năm, ZWA không chỉ cung cấp các sản phẩm vòng bi chất lượng cao mà còn cung cấp dịch vụ hỗ trợ kỹ thuật toàn diện. Đối với việc lắp đặt vòng bi trong điều kiện làm việc phức tạp, thiết bị quy mô lớn và các model đặc biệt, ZWA có thể cung cấp các dịch vụ trọn gói như hướng dẫn kỹ thuật một-một, lắp đặt và chạy thử tại hiện trường, chẩn đoán sự cố và các giải pháp tùy chỉnh theo yêu cầu, giúp khách hàng giải quyết toàn diện các vấn đề về lắp đặt, đảm bảo thiết bị vận hành ổn định trong thời gian dài và giảm chi phí vận hành, bảo trì.